钢化玻璃盖的良率,一半取决于设备,一半取决于工序之间的衔接。
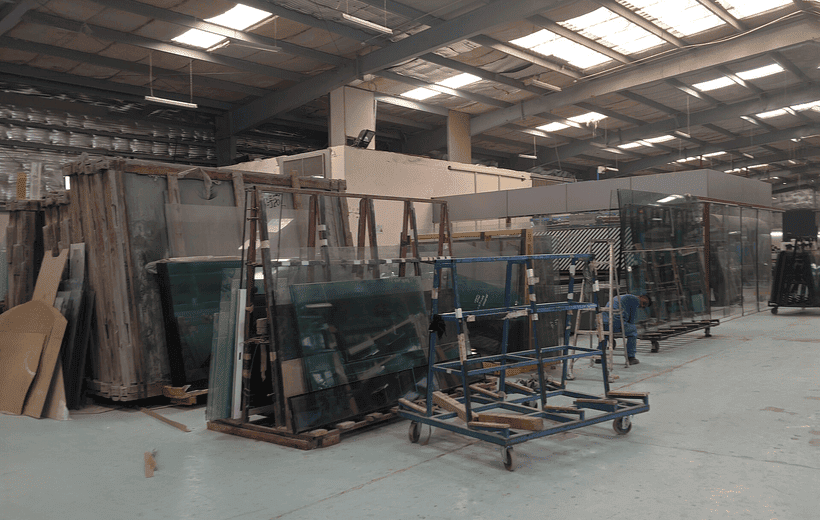
钢化玻璃盖的良率,一半取决于设备,一半取决于工序之间的衔接。厂内把切割、磨边、钻孔、清洗、丝印、钢化、包边、检验八道工序放在同一园区,中间不做跨厂运输,减少磕碰与二次污染。
切割、磨边、钻孔、清洗、丝印、钢化、包边、检验八道工序放在同一园区,中间不做跨厂运输。钢化后的盖体不再二次切割,避免应力层被破坏;丝印与钢化在同一栋厂房,印好的盖体 20 分钟内即可进炉。
| 设备 | 数量 | 用途与关键指标 |
|---|---|---|
| 电脑控制钢化炉 | 19 条 | 分段控温,弧面各点温差控制在 8 ℃ 以内,出炉后偏光仪抽检应力。 |
| 自动磨边线 | 6 条 | 磨轮逐级降粒度,边缘崩边 ≤ 0.5 mm,磨后清水冲洗去粉。 |
| 五色丝印线 | 3 条 | 高温玻璃油墨,烧结温度 620–700 ℃,套色公差 ±0.2 mm。 |
| 包边压合线 | 8 条 | 卷边、压合、抛光连续完成,接缝公差 ≤ 0.15 mm。 |
| 超声波清洗槽 | 4 组 | 纯水漂洗 + 热风烘干,出水电阻率 ≥ 15 MΩ·cm。 |
| 检验工位 | 12 个 | 落球冲击、耐温差、边缘应力、尺寸、外观五项分区检验。 |
核对原片批次、厚度与外观,划伤、气泡超标整批退回。
按图纸切割与开孔,孔位公差 ±0.3 mm,切口不做二次补磨。
磨边后超声波清洗,烘干后目视无粉屑、无水痕才可上线。
印刷静置 20 min 进炉,出炉做百格附着力抽检。
按厚度设定炉温曲线,出炉偏光仪抽检,应力不合格整炉隔离。
包边后做开合模拟与气密抽检,合格贴标入成品仓。
厨具配套玻璃盖、异型盖、丝印与蒙砂工艺盖;月产能约 480 万片。
标准圆盖大批量生产、家电印刷玻璃平板;月产能约 120 万片。
可提供设备清单、产能测算与近三个月的检验统计,验厂提前一个工作日预约。